绿氢进入"可再生能源供电+规模化+长周期运营"阶段后,碱性电解槽(ALK)的竞争不再只看低价和简单电耗,而要回到工业化的本质:能否保证密封不泄漏?能否保证安全无事故?能否在波动与频繁启停的工况下维持气体纯度?能否实现产品的GW级稳定交付?
在ALK的真实现场里,一个更"硬"的红线往往被低估——氧中氢(H₂ in O₂)。氧气流中一旦混入过量氢气,风险不是"纯度不好看",而是燃爆/爆炸风险显著上升:安全边界被压缩,联锁更易触发,且在后续管路、分离/缓冲环节叠加点火源时风险更大。更严重的是,金属极框路线由于导电结构、旁路电流、腐蚀与密封漂移等机理耦合,更容易出现"氧中氢偏高"的链式放大效应;一旦发生漏碱形成导电通路,还可能带来短路/打火,使"混氢 + 点火源"的事故链条更接近成立。
一、ALK的腐蚀底色与金属极框的先天缺陷
ALK处在"高温 + 浓碱 + 电场耦合"的腐蚀底色里
碱性电解槽(ALK)长期运行在高温、浓碱介质以及电场耦合的复杂工况下。与其他电解技术相比,ALK的腐蚀以电化学腐蚀为核心驱动力,同时伴随应力腐蚀、局部腐蚀、氢脆/涂层剥落等多机制耦合。这意味着腐蚀并非"某个部件的偶发问题",而是贯穿设备全生命周期、决定能效、寿命、安全与运维成本的系统性约束。
当绿氢进入大规模与波动电源时代——风光波动、频繁启停、宽负荷运行——金属极框路线的先天短板会与腐蚀机理叠加放大。
金属极框电解槽:先天缺陷在腐蚀背景下全面放大
金属极框在碱性电解槽里不仅是结构件,更会参与电、热、应力与介质耦合,导致多类问题相互强化。以下六大问题,每一条单独拿出来都是运维的痛点,而它们的叠加效应,才是真正让金属极框路线在波动工况下"越跑越贵"的根因。
缺陷一:密封系统先天弱点,频繁泄漏、维护成本高
金属热膨胀系数与密封件失配,冷热循环后应力失衡,PTFE垫片蠕变、回弹衰减;频繁启停导致螺栓应力松弛,往往3‑6个月需停机复紧;电压/温度波动进一步加剧密封老化、槽体变形、漏液漏气。这一问题在风光耦合工况下尤为突出——年均300‑500次完整热循环,每一次都伴随30‑60°C的温度变化,密封体系的退化速度远超基荷运行模式。
缺陷二:漏碱液后极易短路——"一漏就短路"的致命隐患
金属极框导电,碱液泄漏后易形成导电通路;引发漏电、短路、打火、绝缘击穿,威胁设备与人身安全;造成电极烧毁、整流器跳闸、非计划停机,经济损失巨大。更危险的是,短路产生的打火本身就是点火源——"漏碱 + 短路打火 + 氧中氢偏高"三条链路一旦同时成立,燃爆事故就不是理论推演,而是工程现实。
缺陷三:杂散/旁路电流难根除——效率低、电耗高、氧中氢偏高
金属导电无法绝缘,歧管/流道区域旁路/寄生电流严重;大量电流不参与反应,成为内部损耗与发热;电流效率下降、电耗升高,氧中氢超标风险上升,安全边界被压缩。杂散电流的存在不仅意味着能源浪费,更意味着气体纯度更难控制——对于已经处在安全红线边缘的氧中氢指标,这是雪上加霜。
缺陷四:强碱环境腐蚀不可避免——寿命断崖式下跌
高温浓碱下发生电化学腐蚀、应力腐蚀(碱脆)、局部腐蚀等;阳极高电位氧化与钝化层反复脱落造成持续腐蚀;阴极镀层破损导致铁基溶解生锈;停机反极可快速造成电极报废。镀镍层破损后基体锈蚀穿孔、流道堵塞、效率衰减与运维成本暴增——腐蚀脱落的杂质堵塞电解液通道,导致碱液循环量降低,进一步导致电解槽局部温度升高,可能导致隔膜破裂,引发爆炸。
缺陷五:对电压波动工况敏感——难适配风光制氢
电压升高时副反应加剧、电极氧化、隔膜腐蚀、密封加速失效;电压降低时反应变慢、反向电流风险上升,损伤催化层;金属刚性大、缓冲能力弱,波动更易转化为结构与密封损伤。在可再生能源直连已成为主流应用场景的趋势下,金属极框的波动敏感性是结构性局限,而非可通过设计优化完全消除的工程问题。
缺陷六:加工流程复杂——难GW级量产,一致性不可控
金属极框典型流程:切割→卷圆→焊接→粗/精加工→去毛刺→清洗→镀镍→校平→质检。周期长、工序多,一致性难保证;焊接缺陷可直接形成渗漏通道;镀镍漏镀/不均导致防腐失效;平面度/平行度与公差累积最终回到密封失效上。对于需要几十甚至上百台设备的大规模项目,金属极框的交付效率和一致性是明显的瓶颈。
安全视角关键补充
金属极框的导电结构与旁路电流通道,会放大"电位/热分布不稳→隔膜/密封劣化→气体交叉→氧中氢偏高"的链式效应;一旦叠加漏碱后的短路/打火风险,燃爆事故链条更接近成立。
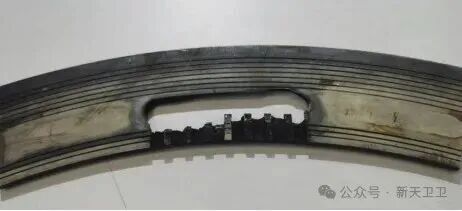
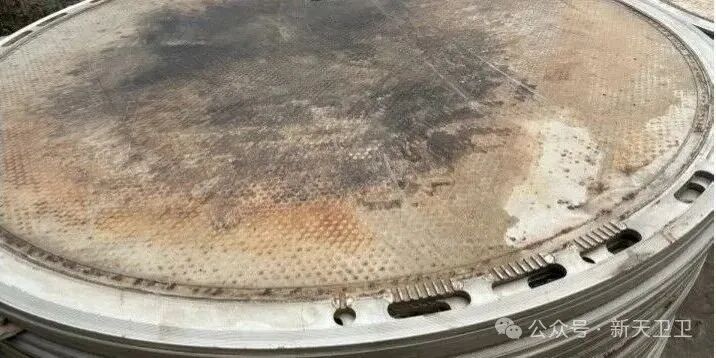
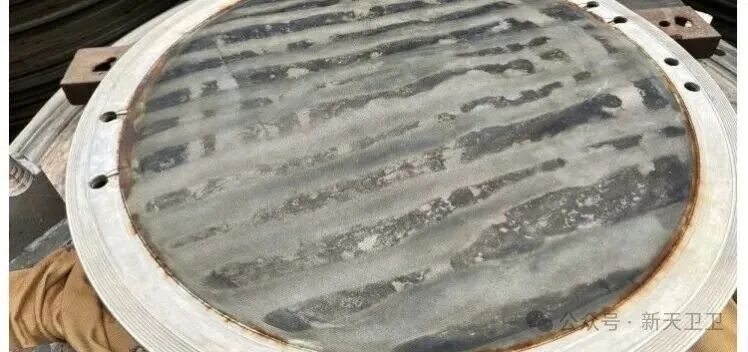
图1 金属极框在气液流道和焊接区域的腐蚀情况实例
二、树脂极框应用历史:从50年验证到全球主流
树脂极框并非新概念。事实上,它在全球碱性电解槽领域的应用历史已经超过50年,积累了充分的工程验证数据。
· 1970s
美国Teledyne公司通过美国能源局(DOE)的支持,将PSU/PPSU首次用于电解槽极框,验证20年+长效寿命。1977年的DOE报告至今仍是树脂极框可靠性的重要实证依据。

图2 1977年Teledyne的DOE 报告
· 1990s – 2020s
中小型电解槽(≤200Nm³/h)树脂极框商业化全面普及。代表性公司包括美国Teledyne、加拿大Hydrogenics、法国McPhy等。Hydrogenics的HySTAT™电解槽堆成为行业标杆产品。

图3 (a) Hydrogenics HySTAT™ cell stack ; (b) 单个小室结构
· 2021至今
大型化商业化拐点。各大主流电解槽公司开发树脂极框电解槽并推广示范应用。世索科等化工巨头已经开始布局专用材料牌号,注塑厂家开始批量生产验证,产业链从材料到制造全面成熟。
行业共识
树脂极框从"可选升级"变为下一代电解槽标配。
三、路线切换:为什么PPSU是下一代电解槽的底座
PCF的底座级价值:四条失效链路一次性闭环
密封问题只是起点。PPSU极框在电解槽工作环境中的综合表现,使其能够一次性闭环金属极框的四条核心失效链路:
金属极框 · 失效链路
热膨胀应力大 → 密封失效
导电通路 → 漏碱即短路
旁路电流 → 氧中氢偏高
腐蚀/碱脆 → 寿命断崖
树脂极框 · 闭环方案
热应力仅1/27 → 密封稳定
本质绝缘 → 漏碱不短路
天然绝缘 → 无旁路电流
耐30wt% KOH → 寿命提升数倍
链路一:密封稳定,泄漏风险大大降低
- 热应力仅为金属1/27,低模量弹性变形吸收热胀冷缩;
- 与密封件CTE匹配,无剪切、无蠕变、无间隙;
- 频繁启停、电压/温压剧变下密封压力更稳定。
链路二:本质绝缘,从根源杜绝漏碱短路
- 树脂极框材料不导电、高绝缘,少量漏液也不形成导电通路;
- 消除短路、漏电、打火、击穿风险;
- 从材料特性解决金属"一漏就短路"的致命隐患。
链路三:天然绝缘,降低杂散/旁路电流——抑制氧中氢偏高风险
- 高分子本质绝缘,切断电流泄漏与旁路通道;
- 无旁路、无寄生、无分流损耗;
- 电流效率更高、电耗更低、产气更纯更安全,降低氧中氢超标风险。
链路四:耐强碱、抗腐蚀,寿命提升数倍
- 耐受30wt% KOH,不生锈、不析出金属离子;
- 无镀层、无焊接、无碱脆/氢脆风险,无电化学腐蚀、无点蚀等;
- 长期使用温度达90°C,设计寿命10年+。
四、PCF从"可用"到"可规模交付":抗波动、量产范式与产业链协同
1 强抗波动,完美适配风光制氢
PPSU低模量高韧性,缓冲电压/电流/压力/温度波动冲击;降低结构的应力集中、结构疲劳和反向电流损伤;实现宽负荷柔性运行、快速启停、长期更稳定。在风光耦合工况下,波动不是例外而是常态——PPSU极框的弹性变形能力,正是让电解槽在波动中"不伤"的结构性保障。
2 极简制造,可大规模量产、质量高度可控
一次注塑成型,数分钟/件,工序极简、稳定高效;无焊接、无镀镍、无后处理,降低公差累积;尺寸精度由模具保证,批次一致性极高;重量减轻60‑70%,装配简单、运维成本大降;可支撑GW级大规模量产,项目ROI大幅提升。对比金属极框9道以上的加工工序和公差累积风险,注塑成型的交付效率优势在大规模项目中尤为明显——几十台甚至上百台设备的交付,一致性是决定项目成败的关键变量。
3 产业链协同推动力:全球特种材料商 +国内头部注塑厂
目前,全球特种材料商正深度推动树脂极框从“技术可行”迈向“工业可靠”:针对性优化材料性能,让产品精准匹配电解槽的运行需求。如世索科推出Radel® HYRA PPSU / Udel® HYRA PSU电解槽专用牌号,专为高温强碱、长期承压、高频热循环工况开发。材料性能精准匹配电解槽需求:优异耐碱性(长期耐受30wt% KOH)、高尺寸稳定性(极低翘曲、极低收缩,保障大平面密封)、耐长期蠕变(高温高压下耐塌陷、耐变形、密封压缩比稳定)、高绝缘性(降低杂散/旁路电流)、高韧性+高强度(满足3.0MPa高压电解槽结构强度要求)。目前,世索科已联合电解槽厂完成3000+小时工况老化运行验证,参与制定树脂极框设计规范和测试标准。
国内头部注塑厂家:目前国内有较多注塑厂家已经介入非金属极框制造生产中,通过针对性开发专用注塑模具,让大尺寸树脂极框可量产、高质量、高性价比。目前国内头部注塑厂已经开发φ1.2m‑φ2.2m级超大尺寸高精密模具,流道优化+多点进浇+平衡充填,消除熔接痕、欠注、变形,平面度公差≤0.1mm;专用注塑工艺适配PPSU/PSU高粘度特性,分段注射+多级保压+闭环控制,内应力降至最低;全流程SOP+一模一检+尺寸全检测,气密性/水压/绝缘/耐碱加速老化测试,实现百万件级稳定交付,支撑GW级项目。
五、标杆示范:新天卫卫氢能树脂极框电解槽
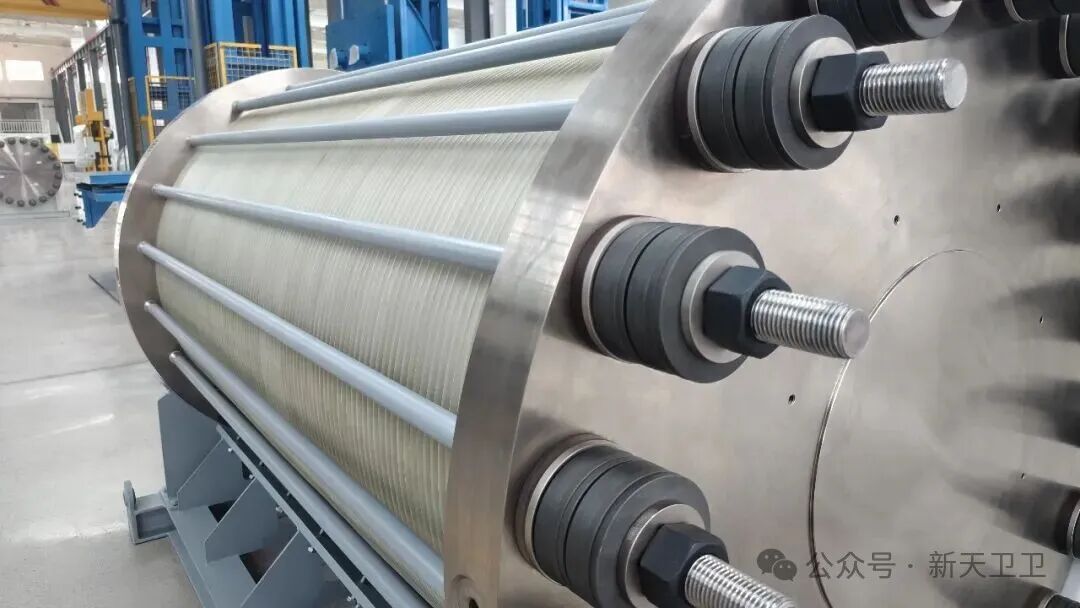
从材料验证到工程落地,最关键的一步是实际项目的运行数据。新天卫卫氢能(Suntien VV)作为国内树脂极框电解槽的先行者,其项目运行数据为行业提供了重要的参考标杆。
企业背景
新天卫卫氢能(石家庄)科技有限公司由新天绿色能源(A+H,资产935亿,装机9GW)与法国VVR合资;早在2016年引入 McPhy 电解水制氢系统,落地了国内首套 MW 级风电制氢示范项目;完成了自研电解制氢系统的开发,并实现长期稳定运行;2025年设立杭州电解槽组装工厂。这样的企业体量和项目经验,使其技术路线选择具有行业风向标意义。
核心技术升级
- 极框:全面采用非金属树脂极框(PCF),轻量化、无焊接、耐腐蚀、零杂散电流、效率更高;
- 电极:纯镍基材替代碳钢镀镍;含贵金属催化剂+烧结工艺;
- 系统:3.0MPa高压、6%/s动态响应、热待机启动<30s。
关键性能指标
表1 新天卫卫树脂极框电解槽关键性能指标

其中最值得关注的是氧中氢指标:在 3.0MPa 工作压力下,面对波动电源的动态响应工况,氧中氢可控制在 1% 以内;在长时间 30% 低负荷运行的工况下,氧中氢可在 1.5% 以下。这两个数据直接验证了树脂极框在控制氧中氢方面的结构性优势——本质绝缘消除了杂散电流对气体纯度的干扰,密封稳定杜绝了因泄漏导致的气体交叉。
运行验证
- 30%‑100%宽负荷稳定运行;
- 频繁启停、剧烈波动工况无泄漏、无衰减、无短路;
- 槽温70‑75°C、压力 3.0MPa长期稳定;
- 已在沽源4MW、承德大西沟2MW项目规模化应用。
沽源4MW项目是国内最早一批MW级风电制氢项目之一,4台树脂极框电解槽直连多台风机,经历了真实风光波动工况的长期考验。项目运行数据表明:在频繁启停和剧烈波动工况下,树脂极框电解槽无泄漏、无衰减、无短路。
六、结论:树脂极框不是升级,是下一代电解槽的必选路线
金属极框存在密封失效、漏碱短路、杂散电流、腐蚀衰减、工况敏感、制造复杂等六大顽疾,由材料与结构先天决定,难以根治;更重要的是,这些问题会共同推高氧中氢偏高的概率并压缩安全边界,使安全风险从"可控"更接近"可触发"。
树脂极框(PCF)凭借以下九大优势,已成为面向未来、面向大规模绿氢项目的唯一可行技术路线。
1. 密封稳定——热应力仅为金属1/27,弹性变形吸收热膨胀;
2. 本质绝缘——杜绝漏碱短路,从材料层面消除"一漏即短路"的致命隐患;
3. 天然绝缘——降低杂散电流,效率更高、更安全,降低氧中氢超标风险;
4. 耐碱防腐——耐受30wt% KOH,无镀层无焊接无碱脆,寿命提升数倍;
5. 强抗波动——低模量高韧性,完美适配风光制氢;
6. 极简制造——一次注塑成型,可GW级大规模量产;
7. 全生命周期成本最优——大幅减少维护停机次数,项目ROI大幅提升;
8. 全球头部材料商 + 国内头部注塑厂全产业链成熟支撑;
9. 新天卫卫等头部企业商业化验证——在3.0MPa的工作压力下,动态响应可再生能源电力,系统实现30%‑100%宽负荷下的长期安全稳定运行。
来源:卫卫阿尔